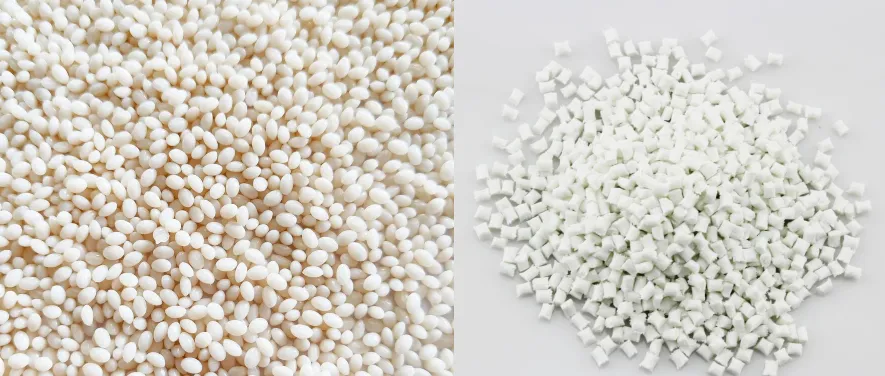
Velké a malé částice označují přítomnost určitého počtu velkých nebo malých částic v produktu. Velké částice jsou částice o velikosti větší než 5 mm v libovolném směru, včetně spojených částic. Pokud je vaše vibrační síto nastaveno na třídění velkých částic o velikosti ok 8 mm, během provozu vibračního síta materiály o průměru 5~8 mm určitě projdou vibračním sítem a vstoupí do materiálu produktu.
Malé částice jsou definovány jako částice o velikosti menší než 2 mm v libovolném směru, včetně úlomků a rozbitých částic. Dále analyzujeme důvody vzniku velkých a malých částic.
důvod
Teplota ohřevu šablony
Zda je teplota ohřevu šablony rovnoměrná nebo ne, přímo ovlivňuje, zda roztavený materiál může hladce procházet formovacím kanálem granulační šablony. Šablona použitá v tomto zařízení je šablona horkého kanálu a horký olej o vysoké teplotě se zahřívá zevnitř, aby se pryskyřice udržela v dobrém roztaveném stavu. Otvory formy jsou rovnoměrně rozmístěny na šabloně. Pouze když je rychlost vypouštění každého otvoru formy konzistentní, mohou být vyříznuty částice jednotné velikosti.
Pokud je regulace teploty nerovnoměrná, rychlost proudění materiálu v některých otvorech formy bude nerovnoměrná. Působením peletizačního nožového kotouče se objevují nepravidelné částice různých délek, které vážně ovlivňují kvalitu produktu. Protože systém horkého oleje tohoto zařízení není uzavřený, horký olej během provozu snadno karbonizuje. Když běží systém horkého oleje, karbonizovaný materiál se snadno zablokuje nebo přilepí k průtokovému kanálu, což způsobuje nerovnoměrné zahřívání; navíc je horkovod z konstrukčních důvodů umístěn výše. Pokud není systém horkého oleje dobře utěsněn, je snadné vdechovat vzduch, což způsobuje kolísání tlaku v systému, a také je snadné způsobit nerovnoměrné zahřívání šablony.
Navíc při výrobě produktů s nízkou rychlostí toku taveniny šablona běží dlouhou dobu a použitý velkootvorový filtr nevyhnutelně umožní malému množství karbidu vstoupit do šablony. Dlouhodobé nahromadění může snadno způsobit ucpání otvorů formy. Když pryskyřice prochází otvory formy, odpor je jiný a rychlost, kterou prochází otvory formy, je různá, což má za následek velké a malé částice.
Řezačka
Opotřebení nebo rozbití frézy může také způsobit velké a malé pelety. To, zda přítlak řezačky odpovídá rychlosti řezačky, přímo ovlivňuje délku pelet a životnost řezačky. Nadměrný tlak řezačky může vést k poškození řezačky, zatímco příliš nízký přítlak řezačky může vést k vycpávce nože nebo dokonce k nehodám zapletení nožů, které vážně ovlivňují kvalitu peletizace.
Fréza je vážně opotřebovaná vlivem materiálu a podmínek procesu; při provozu vytlačovacího granulátoru se břemeno zvedá a spouští příliš rychle, což má za následek velké změny tlaku nožového kotouče a žací stroj se snadno zlomí; během sítového měniče není plyn uvnitř sítového měniče vypouštěn čistě, takže zbývající plyn ve sítovém měniči je vypouštěn ze šablony do vodní komory, což má za následek velké změny tlaku řezačky; tyto důvody způsobí, že se provoz peletizéru zhorší, peletizace není rovnoměrná a vznikají velké a malé pelety. Mezi nimi, když je rychlost řezačky vyšší než rychlost vynášení materiálu, objeví se fenomén rostoucích malých pelet. Naopak, když je rychlost řezačky nižší než rychlost vynášení materiálu, objeví se fenomén zvětšování velkých pelet. V současné době je rychlost řezačky tohoto zařízení řízena na 300~600 ot./min. Mezi nimi pro každé zvýšení nebo snížení jedné tuny nákladu je horní a dolní nastavení 5 ot./min.
Nepřiměřená teplota chladicí vody
V procesu spouštění peletizační jednotky jsou jedním z nejdůležitějších faktorů, který rozhoduje o tom, zda může být spuštění úspěšné, tři souběžné procesy „voda“, „nůž“ a „materiál“. To znamená, že chladicí voda vstupuje do vodní komory, kotouč peletizačního nože se otáčí a šablona vypouští materiál. Tyto tři procesy musí být provedeny současně, aby bylo zajištěno úspěšné spuštění. Mezi nimi je jedním z důležitých faktorů nastavení teploty chladicí vody.
Poté, co chladicí voda vstoupí do vodní komory, šablona se rychle ochladí, zejména spodní polovina šablony je první v kontaktu s chladicí vodou. Pokud je nastavení teploty chladicí vody nepřiměřené, mohou být otvory formy ve spodní polovině šablony na velké ploše ucpané. Ucpané otvory formy je obtížné propláchnout polymerem v následné výrobě, což má za následek nerovnoměrnou rychlost vypouštění vypouštěcího otvoru šablony, abnormální peletizační účinek a tvorbu "velkých a malých pelet". Nepřiměřená teplota chladicí vody také sníží životnost frézy.
Jiné příčiny
Při výrobě polypropylenových výrobků s různým obsahem MFR a pryže je nutné upravit provozní parametry peletizéru. Pokud nejsou správně nastaveny parametry, nejsou vhodné otáčky peletizéru a mezera mezi frézou a šablonou, dojde také k nerovnoměrnému peletování a výrobě velkých a malých pelet.
Opatření ke zlepšení
Regulace tlaku lopatek, regulace teploty chladicí vody
Velikost přítlaku nože přímo určuje kvalitu tvaru pelety. Příliš velký tlak nože způsobí, že se peletizér přiblíží k šabloně, což způsobí opotřebení a dokonce i zlomení frézy, zatímco příliš malý tlak nože způsobí, že se nůž obalí a podloží. Proto by měla být provedena přísná kontrola, aby se tlak nože udržoval na ({{0}},2±0,05)MPa.
Příliš nízká teplota chladicí vody způsobí zablokování otvoru matrice, zatímco příliš vysoká teplota způsobí chvění a souvislé pelety. Proto přísná kontrola teploty chladicí vody, aby se udržela na 50 ~ 65 stupních, může účinně snížit tvorbu velkých a malých pelet.
Včas vyměňte granulační frézu a hodnotu pH chladicí vody
Kyselost a zásaditost chladicí vody způsobí korozi zadní části ostří řezačky. Protože chladicí voda použitá v tomto zařízení pochází z odsolené vody, pH=6 je kyselé. Proto, aby se prodloužila životnost frézy a zabránilo se náhlému zlomení frézy při dlouhodobém používání, měla by být fréza pečlivěji sledována a čepel by měla být včas vyměněna. Můžete také přidat vhodnou slabou zásadu, abyste změnili pH chladicí vody na neutrálnější pH, abyste snížili možnost koroze.
Posílit každodenní monitorování a správu
Aby bylo dosaženo kontroly kvality vzhledu částic, posílit kontrolu tvaru částic během odběru vzorků. Při odběru vzorků granulace musí obsluha pečlivě zkontrolovat vzhled částic. Jsou-li velké a malé částice, neprodleně informujte personál procesu a zařízení, aby zkontrolovali a řešili řezačku. Současně kontaktujte inspekční personál, aby zkontroloval velké a malé částice. Pro posílení inspekční práce, jakmile jsou nalezeny velké a malé částice, měly by být parametry procesu včas upraveny a měla by se vypočítat rychlost otevírání.
(Produkční rychlost × počet částic × 1000) ÷ (počet břitů × rychlost nástroje × 60)=počet volných otvorů Ve vzorci: jednotka rychlosti produkce je kg/h; počet částic jednotka je g; rychlost peletizéru je r/min (počet otvorů ÷ počet otvorů formy) × 100 %=rychlost otevírání.